






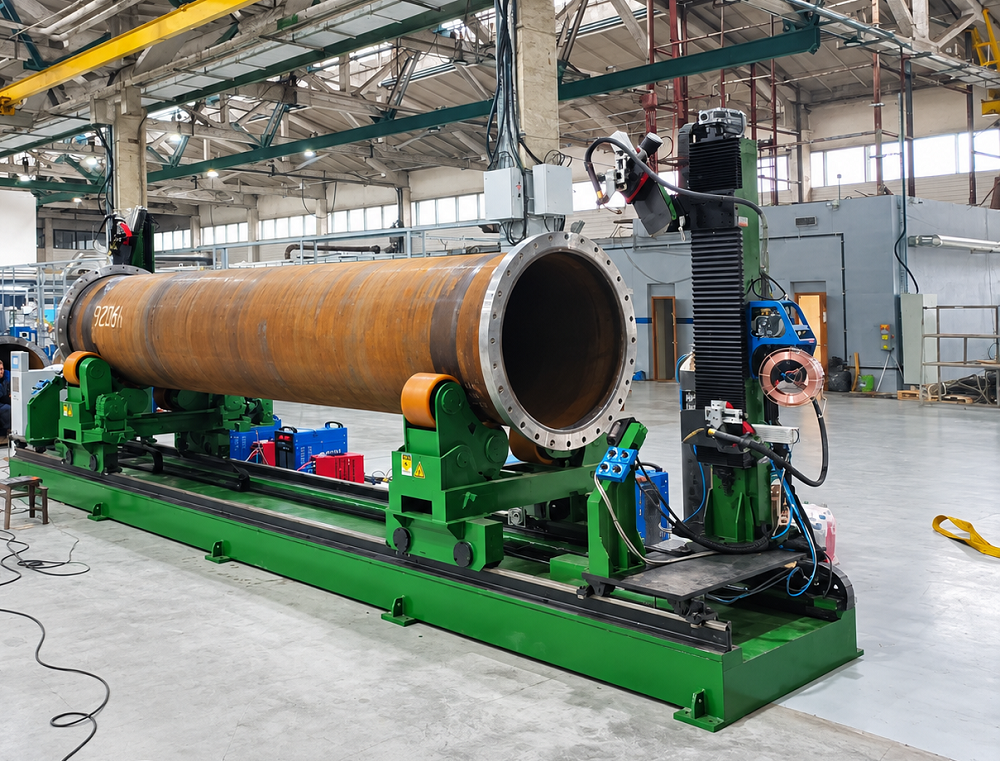
Автоматическая установка для приварки фланцев к трубам с внутренней и наружной стороны четырьмя сварочными горелками MIG/MAG
Сравнить
Поделиться
В избранное
Описание
Назначение оборудования
Автоматическая установка NZC-C4QFL предназначена для выполнения высокопроизводительной сварки кольцевых соединений типа «труба — фланец» с одновременным выполнением внутренних и наружных сварных швов. Оборудование применяется для изготовления трубных узлов, элементов трубопроводов, деталей нефтегазового оборудования, сосудов и других конструкций, где требуется получение стабильного и качественного кольцевого сварного соединения.
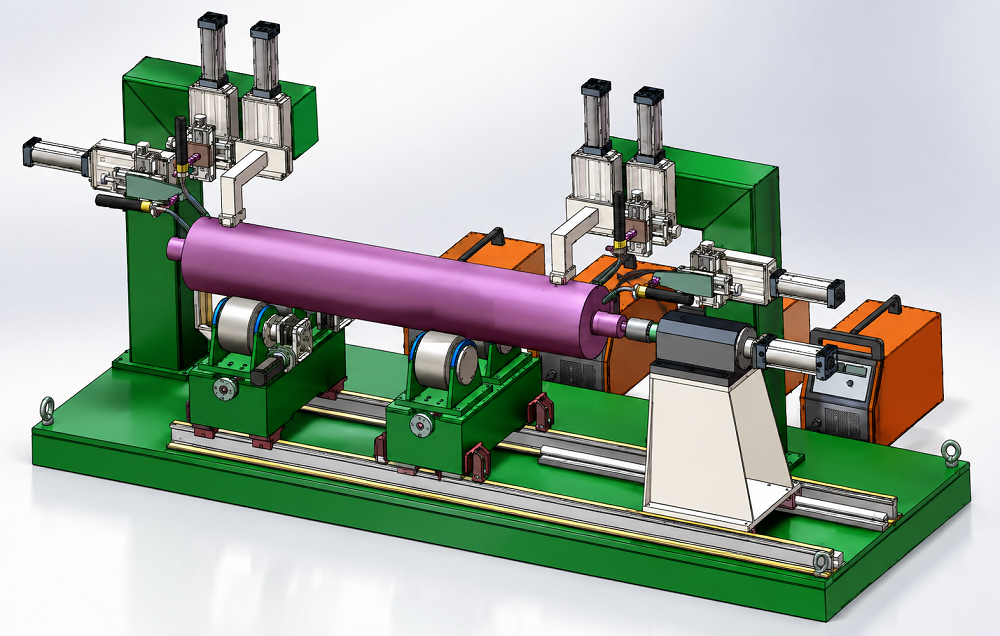
Конструкция установки позволяет выполнять сварку четырех швов одновременно: двух наружных и двух внутренних. За счет применения четырех независимых сварочных головок MIG/MAG достигается значительное сокращение производственного цикла по сравнению с ручной сваркой или оборудованием с одной сварочной горелкой.
Перед установкой изделия фланцы предварительно прихватываются к трубе. После установки и позиционирования заготовки оборудование автоматически выполняет сварочный цикл с контролируемой скоростью вращения изделия и фиксированным положением сварочных горелок.
Принцип работы установки
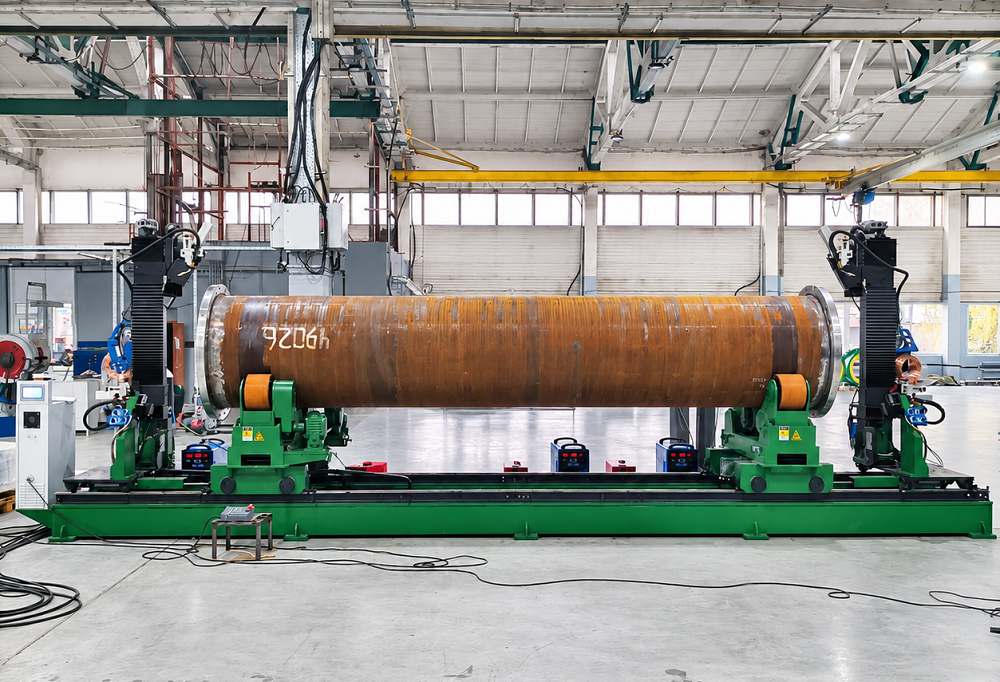
Работа оборудования основана на принципе вращения изделия относительно неподвижных сварочных горелок. Труба с предварительно установленными фланцами закрепляется между приводной бабкой и пневматической задней бабкой, после чего осуществляется ее вращение с регулируемой скоростью.
Во время сварочного процесса четыре горелки одновременно формируют сварные соединения с внутренней и наружной стороны фланцев. Такое расположение сварочных головок обеспечивает равномерное распределение теплового воздействия и позволяет получать стабильную геометрию шва по всей окружности изделия.
Скорость вращения изделия регулируется бесступенчато в зависимости от диаметра трубы, толщины металла и выбранного режима сварки. Это позволяет адаптировать оборудование под различные технологические условия производства.
Конструкция оборудования
Установка выполнена на жесткой сварной станине, обеспечивающей высокую устойчивость конструкции и точность взаимного расположения всех рабочих узлов. Станина изготовлена из профильных элементов и листовой стали с последующей обработкой для снятия внутренних напряжений. На основании установлены линейные направляющие, по которым перемещаются основные элементы оборудования.
Труба устанавливается горизонтально на несколько опорных роликовых стоек (самоустанавливающиеся роликовые вращатели), расположенных вдоль всей длины изделия. Каждая стойка имеет два опорных ролика, которые контактируют с наружной поверхностью трубы и обеспечивают её поддержку во время вращения. Роликовые блоки установлены на перемещаемых каретках, которые могут перемещаться по продольным направляющим основания, что позволяет адаптировать положение опор под различные длины и диаметры труб.
После установки трубы на ролики её собственный вес создаёт необходимое прижимное усилие между поверхностью трубы и роликами. Приводные ролики передают вращающий момент непосредственно на наружную поверхность трубы за счёт силы трения, обеспечивая плавное вращение изделия вокруг продольной оси.
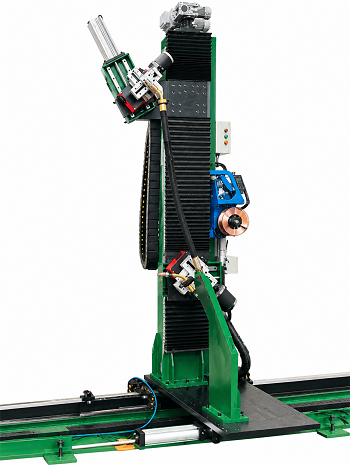 Колонна и система перемещения сварочных кареток
Установка оснащена вертикальной сварочной колонной с системой точного позиционирования сварочных головок относительно изделия. Колонна предназначена для установки и перемещения сварочных кареток с горелками при выполнении кольцевых сварных соединений труб, фланцев и других крупногабаритных деталей.
Основой конструкции является жесткая вертикальная стойка коробчатого типа с усиленной сварной рамой, обеспечивающая высокую стабильность положения сварочного оборудования при работе. На колонне установлена вертикальная система перемещения с направляющими и защитным гофрированным кожухом, предотвращающим попадание сварочных брызг, пыли и загрязнений в механизм перемещения.
Вертикальное перемещение сварочного узла осуществляется с помощью приводной каретки, оснащенной электромеханическим приводом. Привод обеспечивает плавное перемещение сварочной головки по оси Z с высокой точностью позиционирования относительно сварочного стыка. Такая конструкция позволяет выполнять настройку положения горелки в зависимости от диаметра трубы, толщины стенки.
На колонне установлена поперечная сварочная каретка с системой линейного перемещения. Каретка выполнена на базе линейных направляющих и обеспечивает точное перемещение сварочного инструмента в горизонтальном направлении относительно оси трубы. Перемещение используется для вывода горелки в рабочее положение и точной настройки расстояния от сопла до сварочной поверхности.
Сварочная каретка имеет несколько регулировочных степеней свободы. Вертикальное перемещение обеспечивает настройку высоты расположения горелки относительно шва. Поперечный слайдер позволяет регулировать вылет горелки относительно поверхности изделия. Дополнительный механизм угловой настройки обеспечивает правильную ориентацию горелки относительно направления сварки и формирование оптимальной формы сварочной ванны.
На каретках установлены отдельные приводы перемещения, обеспечивающие автоматизированную настройку положения сварочных головок. В зависимости от комплектации управление приводами может осуществляться от системы ЧПУ/PLC установки, что позволяет автоматически выполнять позиционирование горелок перед началом сварочного цикла.
Верхняя сварочная каретка
Верхняя каретка предназначена для установки основной сварочной горелки и выполнения наружной сварки. Она оснащена механизмом наклона сварочной головы, позволяющим установить оптимальный угол сварочной проволоки относительно поверхности изделия.
На каретке размещены линейные механизмы перемещения, крепежные элементы для сварочной горелки, направляющие элементы и узлы регулировки положения. Конструкция обеспечивает жесткое крепление горелки даже при работе с трубами большого диаметра и значительной массой.
Нижняя сварочная каретка
Нижняя каретка предназначена для установки второй сварочной головки и выполнения сварки с противоположной стороны соединения. Применение двух сварочных головок позволяет одновременно выполнять наружный и внутренний сварочный проход, что значительно повышает производительность установки и обеспечивает равномерное формирование сварочного соединения.
Положение нижней сварочной каретки регулируется относительно оси трубы, что позволяет адаптировать оборудование под различные размеры изделий.
Система направляющих и приводов
Перемещение сварочных узлов выполняется по прецизионным линейным направляющим, обеспечивающим плавность хода и отсутствие люфтов. Направляющие рассчитаны на восприятие нагрузки от сварочной головы, кабелей, механизмов подачи проволоки и вспомогательных устройств.
Каждая ось перемещения оснащена приводным механизмом, который обеспечивает контролируемое движение сварочной каретки. Благодаря этому оператор может выполнять точную установку сварочного инструмента, а система управления может автоматически поддерживать заданное положение горелки в процессе сварки.
Система управления
Установка оснащена промышленной системой управления на базе японского PLC-контроллера OMRON и сенсорной панели оператора.
Система обеспечивает полный контроль рабочего цикла оборудования, включая управление механизмами зажима изделия, вращением трубы, перемещением сварочных головок, настройкой сварочных параметров, сохранением технологических программ и контролем состояния оборудования.
Через сенсорную панель оператор может задавать параметры выполнения сварки, включая режимы прихватки, время подачи защитного газа, параметры начала и окончания сварочной дуги, величину перекрытия шва и другие технологические настройки.
Система позволяет сохранять и быстро вызывать ранее настроенные режимы сварки, что значительно сокращает время переналадки оборудования при серийном производстве. При возникновении неисправностей контроллер формирует диагностические сообщения и отображает информацию о состоянии оборудования на экране оператора.
Пневматическая система
Пневматическая система используется для управления механизмами фиксации изделия и перемещения сварочных горелок. В состав системы входят электромагнитные клапаны, пневмоцилиндры, соединительная арматура и трубопроводы.
Применение пневматического управления обеспечивает быстрый цикл перемещения рабочих органов, надежность фиксации и удобство эксплуатации оборудования.
Основные преимущества оборудования
Использование четырех сварочных головок позволяет выполнять внутреннюю и наружную сварку фланцев одновременно, значительно повышая производительность по сравнению с традиционными методами сварки.
Автоматизированное вращение изделия и стабильное положение сварочных горелок обеспечивают высокую повторяемость качества сварных соединений и уменьшают влияние человеческого фактора.
Благодаря программируемой системе управления оборудование может использоваться в условиях серийного производства с необходимостью частой смены типоразмеров изделий.
Жесткая конструкция станины, точная система позиционирования и применение промышленных компонентов обеспечивают надежную работу установки при длительной эксплуатации.
Технические характеристики
| Параметр | Значение |
|---|---|
| Модель | NZC-C4QFL |
| Тип сварки | MIG/MAG |
| Количество сварочных головок | 4 |
| Количество сварочных источников | 4 |
| Сварочный источник | AOTAI NBC500 MIG |
| Диаметр трубы | Ø60–100 мм |
| Максимальная длина изделия | 3000 мм |
| Скорость вращения изделия | 0,1–2 об/мин |
| Регулирование скорости | Бесступенчатое |
| Мощность привода вращения | 0,75 кВт |
| Вертикальная регулировка горелки | 50 мм |
| Поперечная регулировка горелки | 50 мм |
| Угловая регулировка горелки | ±15° |
| Пневматический ход горелки | 100 мм |
| Пневматический ход задней бабки | 100 мм |
| Точная регулировка задней бабки | 100 мм |
| Несоосность оси вращения и задней бабки | ≤0,3 мм |
| Режим выполнения шва | Полный оборот с перекрытием |
Характеристики
| Производитель | ATTA |
|---|---|
| Скорость вращения, об/мин | 0,1-2 |
| Мощность двигателя, кВт | 0.75 |
| Вертикальная регулировка положения горелки, мм | 50 |
| Горизонтальная регулировка положения горелки, мм | 50 |
| Угол наклона горелки, ° | ±15 |
| Применимая длина заготовки, мм | 3000 |
| Применимый диаметр заготовки, мм | Ф25-Ф100 |
| Расстояние пневматической подачи горелки, мм | 100 |
| Несовпадение осей между осью вращения и задней бабкой, мм | < 0.3 |
| Расстояние пневматической подачи задней бабки, мм | 100 |
| Режим сварки | Полный цикл с перекрытием |
| Регулировка скорости | бесступенчатая |
| Проекты | Установка для сварки фланцев четырьмя горелками |
Видеоматериалы
Реализованные проекты
Клиент
Производитель постояных магнитов
